
Motoryzacja
Zbieranie danych maszynowych Przemysł 4.0 z obrabiarek CNC i robotów
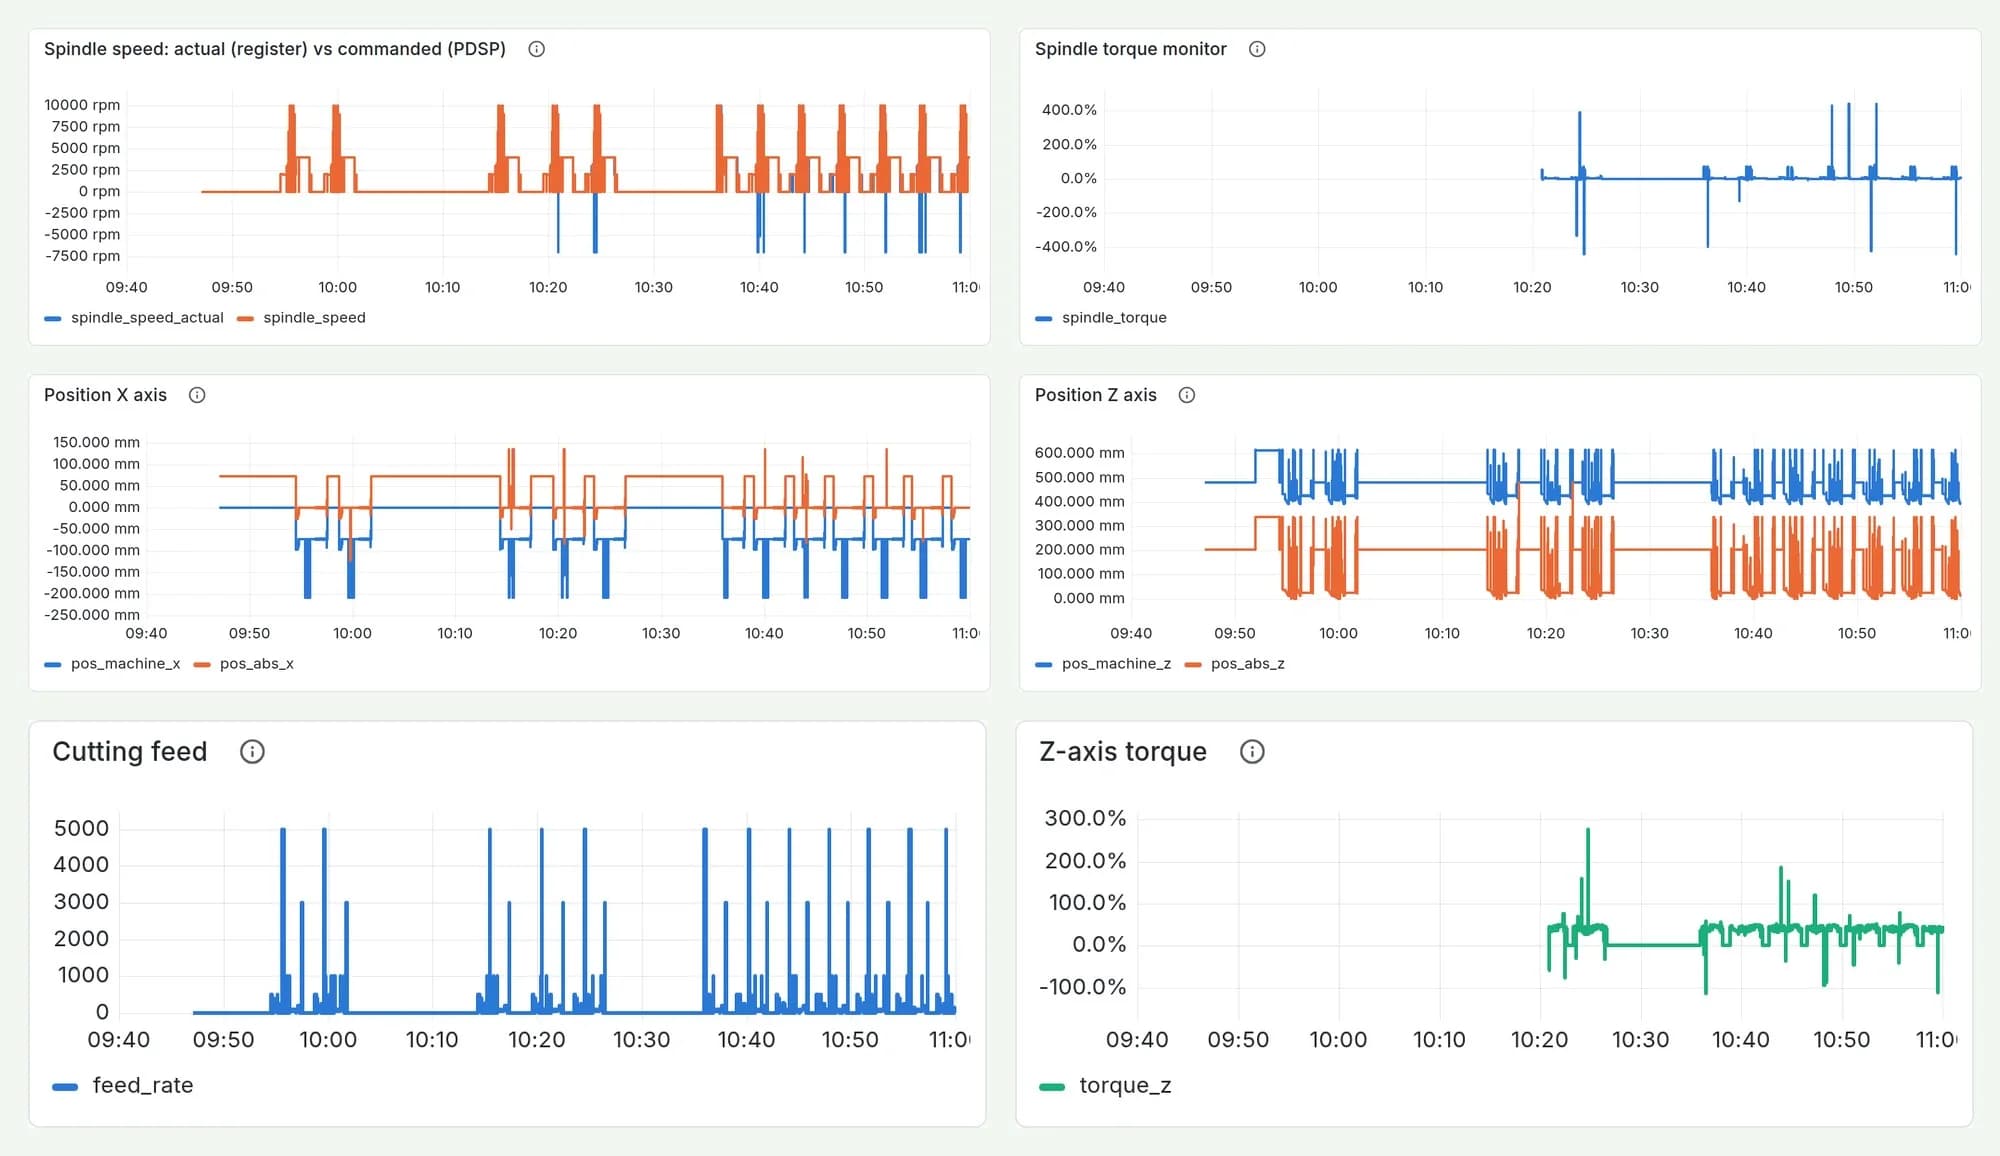
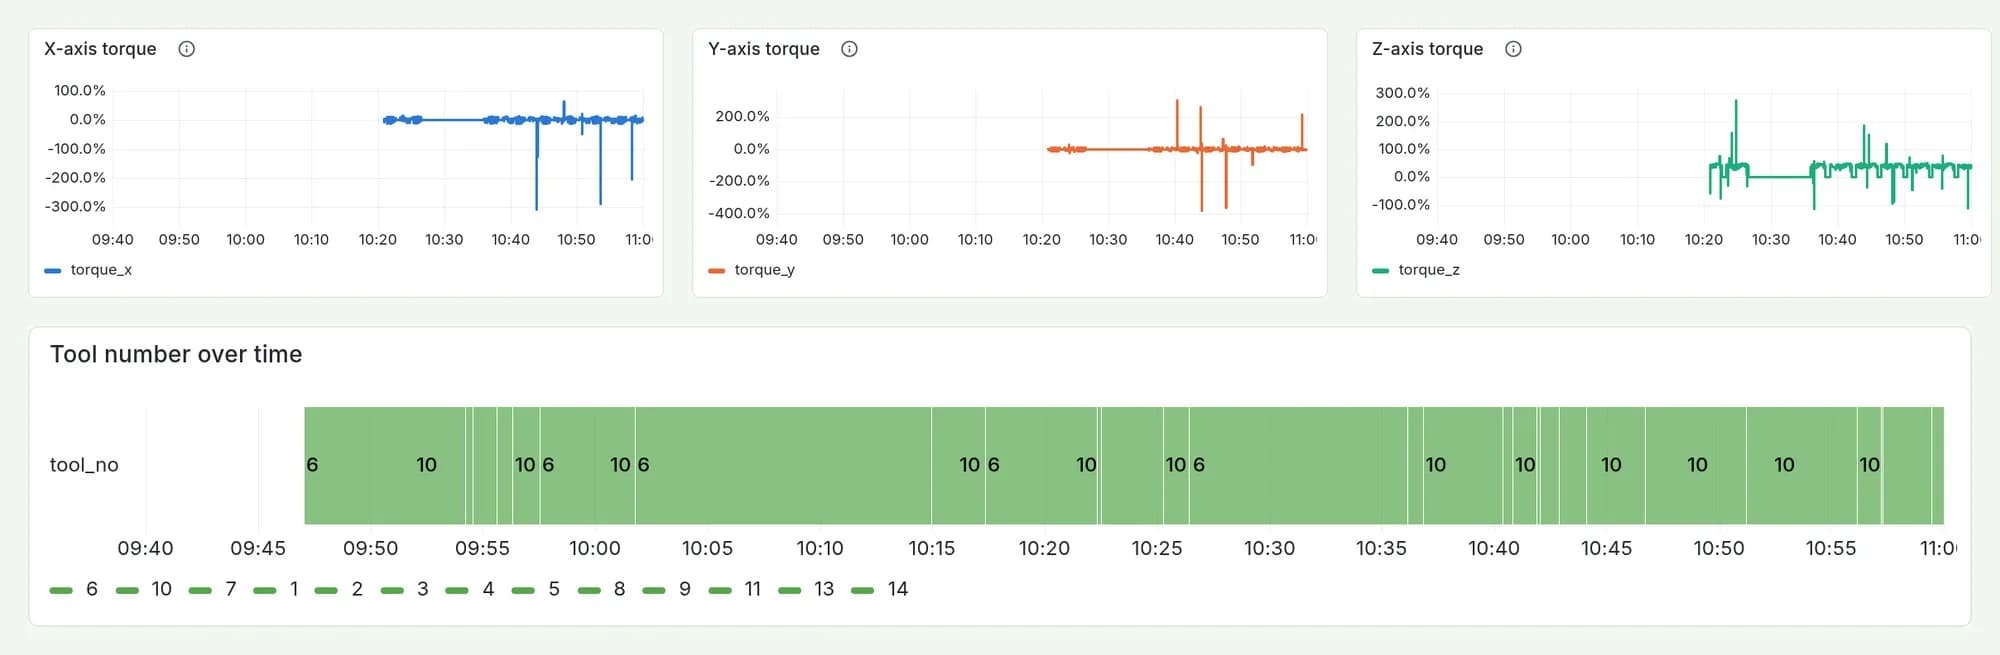
Zbieranie danych z obrabiarek CNC i robotów linii produkcyjnej w węgierskim zakładzie japońskiego producenta motoryzacyjnego: stan, alarmy, czasy cykli, dane narzędzi i serwonapędów w bazie danych szeregów czasowych, z widokami Grafana dla każdej maszyny.
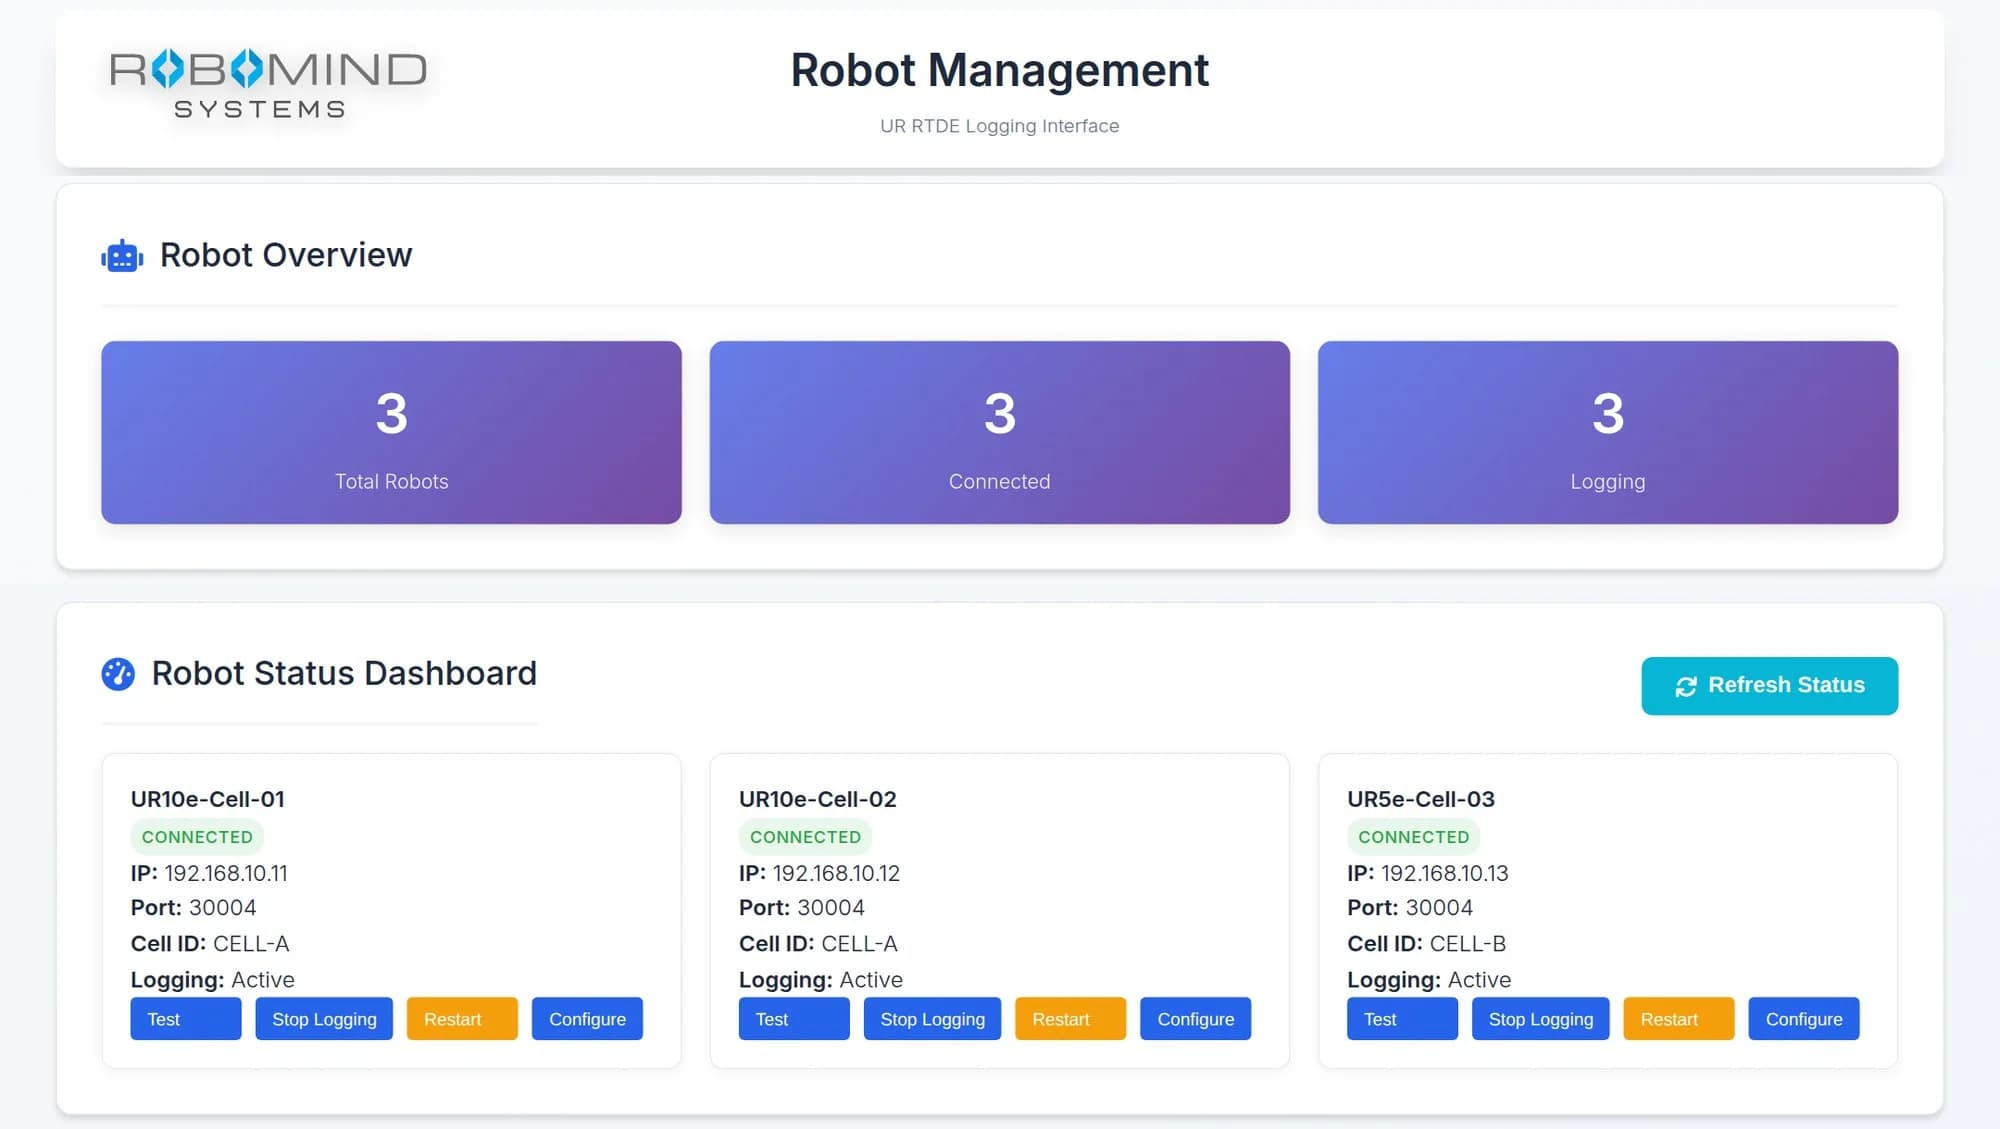
Zadanie i realizacja
W węgierskim zakładzie japońskiego producenta motoryzacyjnego o stanie linii obróbczych można było dotąd dowiedzieć się tylko z paneli operatorskich maszyn. Zadaniem było ciągłe zbieranie danych z 32 obrabiarek CNC – rozszerzone o diagnostykę stanu kolejnych linii – tak aby wykorzystanie, alarmy i stan części zużywających się można było analizować centralnie, również wstecz. Wdrożenie przebiega etapami: na pierwszej maszynie zbieranie danych już działa, a rozbudowa na cały park maszynowy jest w toku.
Kolektor opracowany przez ROBOMIND Systems komunikuje się bezpośrednio ze sterowaniami CNC i przy każdej zmianie oraz regularnym sygnałem heartbeat rejestruje stan NC, alarmy (rozkodowane według tabeli kodów producenta), uruchomiony program, czasy cykli i liczniki sztuk, momenty osi i wrzeciona, moc i temperaturę serwonapędów oraz trwałość i korekcje narzędzi. Dane trafiają do bazy danych szeregów czasowych InfluxDB 3, a widok Grafana dla każdej maszyny odpowiada liście punktów danych klienta.
W celi pracuje przemysłowy komputer brzegowy (edge PC) z wydzieloną siecią maszynową i własnym webowym interfejsem konfiguracyjnym. Dane ramion Universal Robots na linii produkcyjnej rejestrują bramki oparte na komputerach przemysłowych przez interfejs RTDE (pozycje przegubów, siły TCP, prądy, temperatury, stan bezpieczeństwa), przy pełnym rozdzieleniu sieci robotów i sieci firmowej. Do tej samej platformy można podłączyć również dane z OPC UA, sterowników PLC Siemens S7 i Allen-Bradley oraz zespołów przygotowania powietrza SMC.
Od danych do decyzji
Celem jest zapobieganie nieplanowanym przestojom i pomiar rzeczywistego wykorzystania: na podstawie danych o alarmach i obciążeniu konserwację można planować z wyprzedzeniem, a odchylenia czasu cyklu są widoczne natychmiast. System można wbudować zarówno w maszyny budowane przez Robot-Service, jak i w istniejący park maszynowy.
Technologia
- Bezpośrednia komunikacja ze sterowaniami CNC
- Baza danych szeregów czasowych InfluxDB 3
- Widoki Grafana dla każdej maszyny
- Przemysłowy edge PC z wydzieloną siecią maszynową
- Rejestrowanie RTDE Universal Robots (bramka na komputerze przemysłowym)
- OPC UA, sterowniki PLC Siemens S7 i Allen-Bradley
- Wyjście MQTT / MS SQL
- Alarm e-mail przy braku danych
Tak powstaje taka maszyna
Od koncepcji, przez FAT, po odbiór końcowy – każdy etap realizujemy we własnym zakresie.
Cały procesPowiązane referencje
 MotoryzacjaKompletne linie produkcyjne dla branży motoryzacyjnejDwie kompletne linie produkcyjne z montażem zrobotyzowanym i połączeniem z MES. Włączyliśmy się również w rozwój produktu; od zamówienia do zakończenia projektu ruchem próbnym i odbiorem końcowym minęło 30 tygodni.Zobacz realizację
 MotoryzacjaAutomatyczna linia do zgrzewania dla fabryki samochodówLinia produkcyjna z dwoma robotami FANUC do zgrzewania oporowego nakrętek, śrub i kołków gwintowanych. Instalację dopasowaliśmy do dwóch tygodni letniego postoju zakładu.Zobacz realizację
 Produkcja elektronikiZrobotyzowana cela pakująca w wykonaniu ESDDwa roboty ABB przekładają wyroby elektroniczne z przenośnika paletowego do blistrów. Cela osobno obsługuje wadliwe sztuki i jest przygotowana do przyjęcia zautomatyzowanego transportu materiałów.Zobacz realizację
Mają Państwo podobne zadanie?
Prosimy przesłać specyfikację lub krótko opisać zadanie – nasi inżynierowie skontaktują się z Państwem.