
Automobilindustrie
Industrie-4.0-Maschinendatenerfassung an CNC-Maschinen und Robotern
Datenerfassung von CNC-Bearbeitungsmaschinen und Fertigungslinienrobotern im ungarischen Werk eines japanischen Automobilherstellers: Status, Alarme, Taktzeiten, Werkzeug- und Servodaten in einer Zeitreihendatenbank, mit Grafana-Ansichten je Maschine.
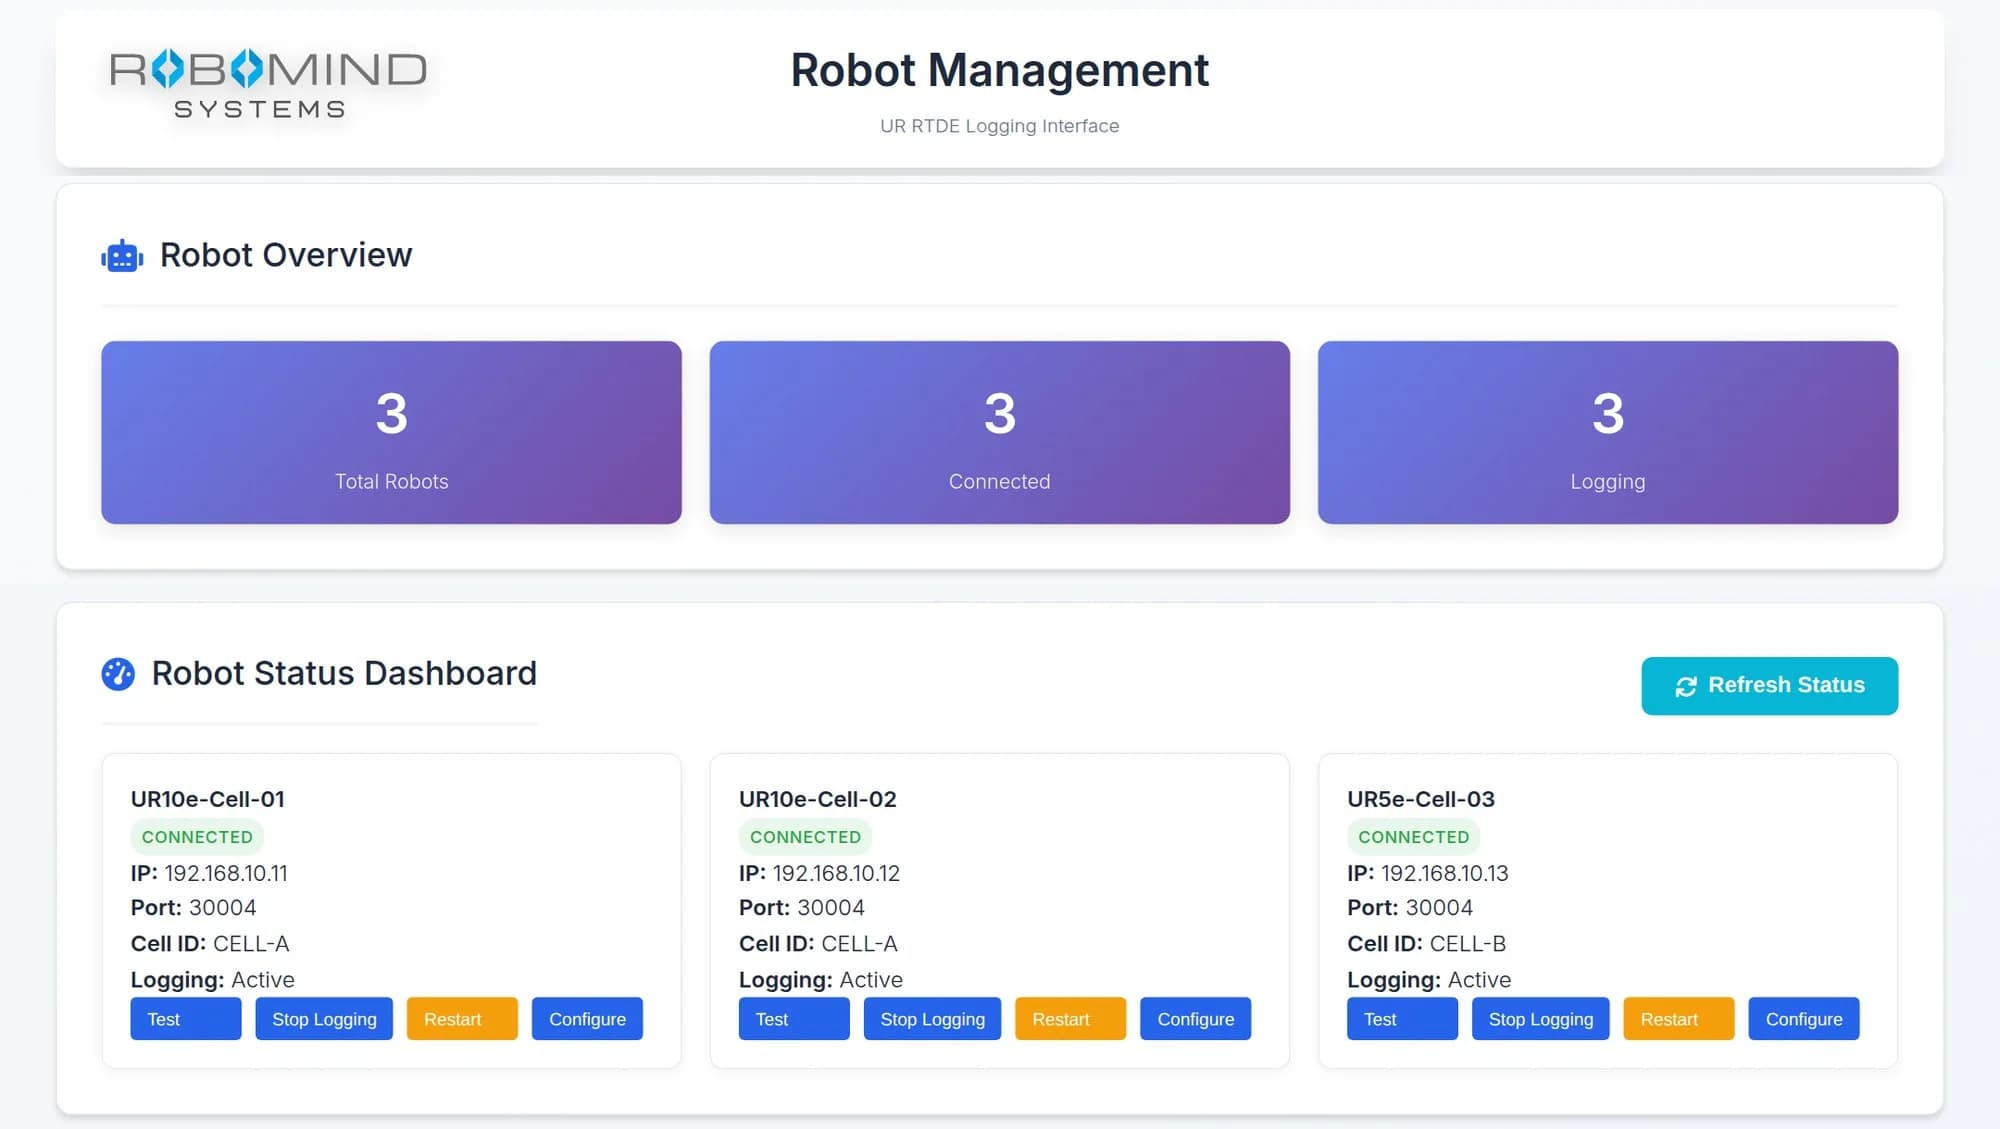
Aufgabe und Umsetzung
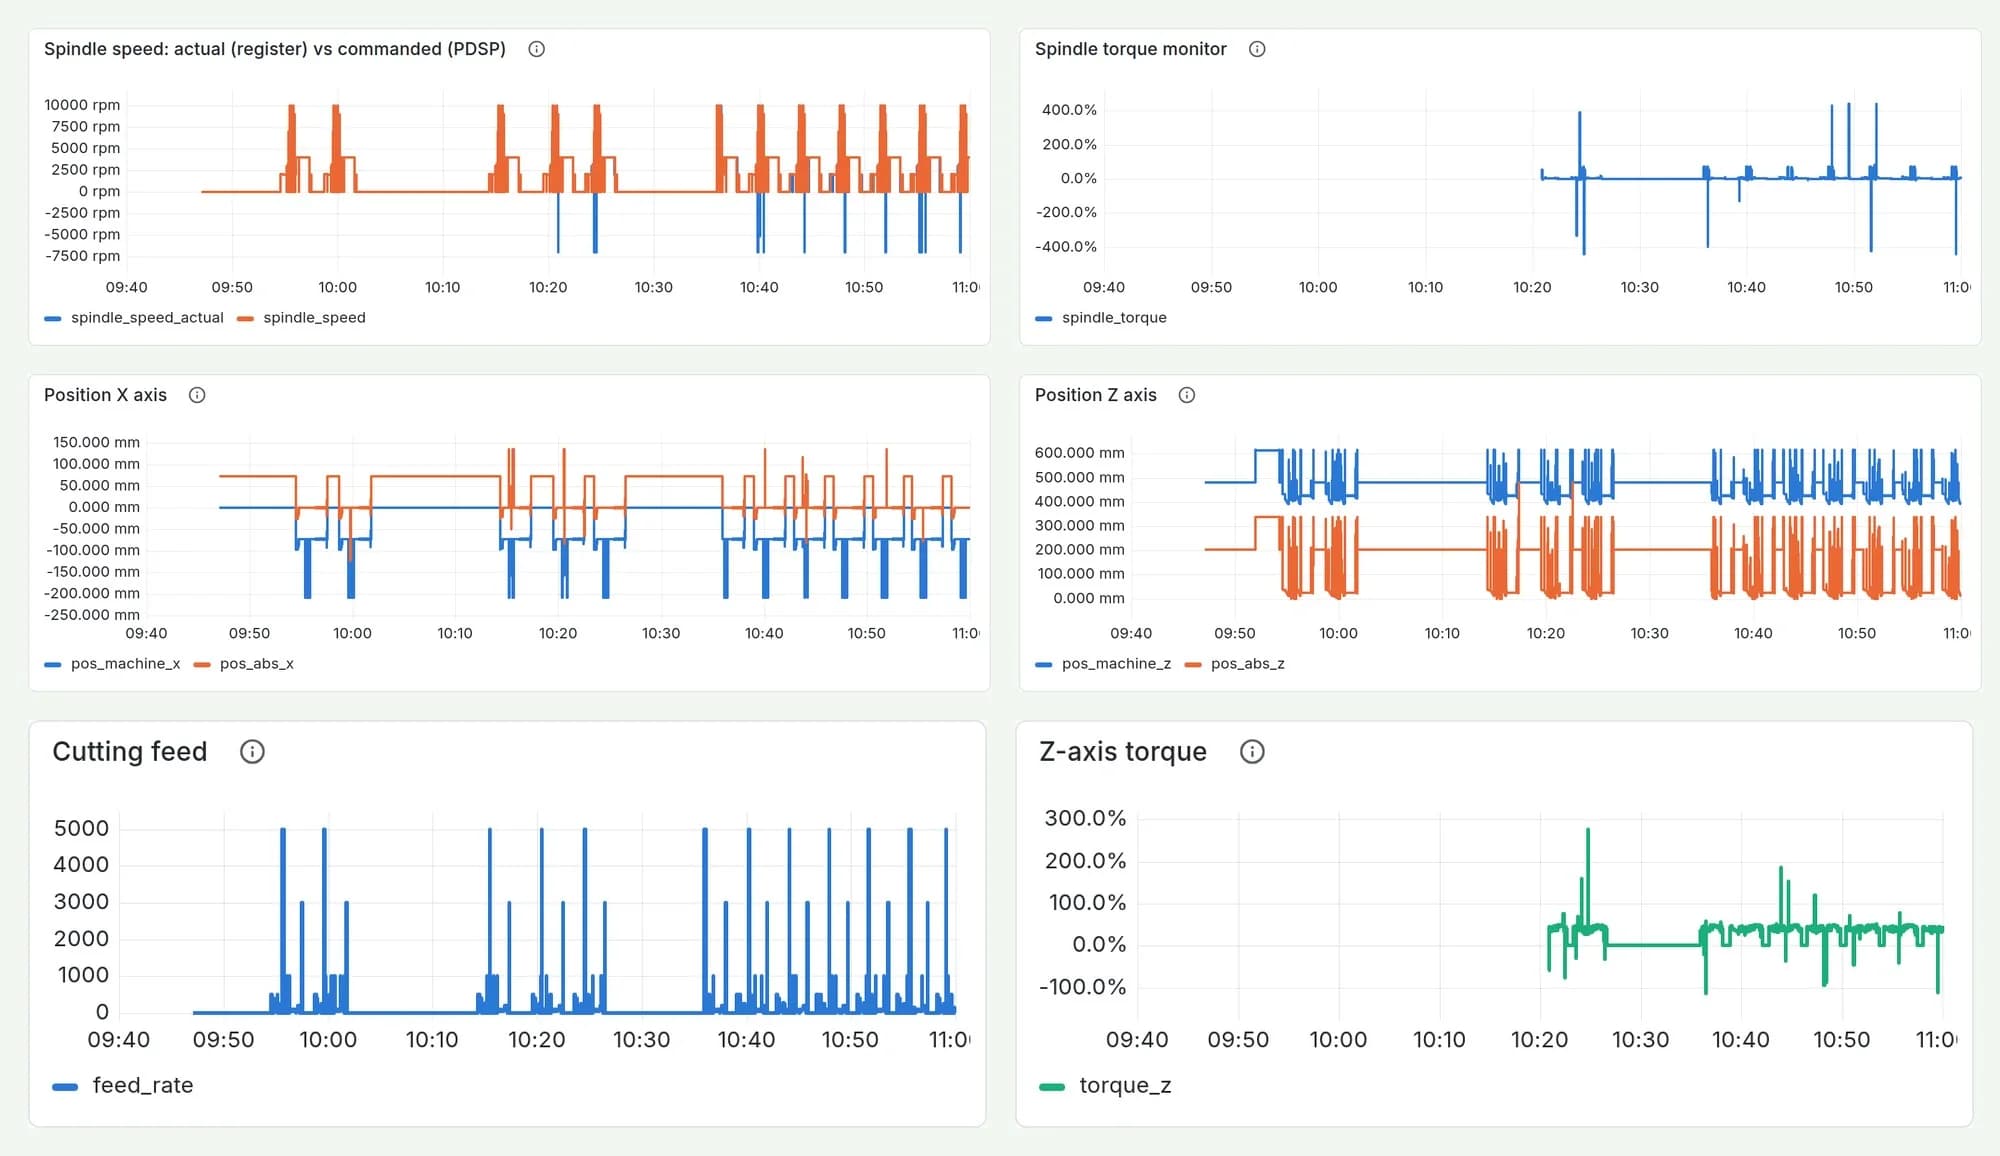
Im ungarischen Werk eines japanischen Automobilherstellers ließ sich der Zustand der Bearbeitungslinien bisher nur am Bedienpanel der Maschinen ablesen. Die Aufgabe ist die kontinuierliche Datenerfassung an 32 CNC-Bearbeitungsmaschinen – erweitert um die Zustandsdiagnose weiterer Linien –, damit Auslastung, Alarme und der Zustand der Verschleißteile zentral und auch rückwirkend ausgewertet werden können. Die Einführung erfolgt stufenweise: An der ersten Maschine läuft die Erfassung bereits, der Ausbau auf den gesamten Maschinenpark ist im Gange.
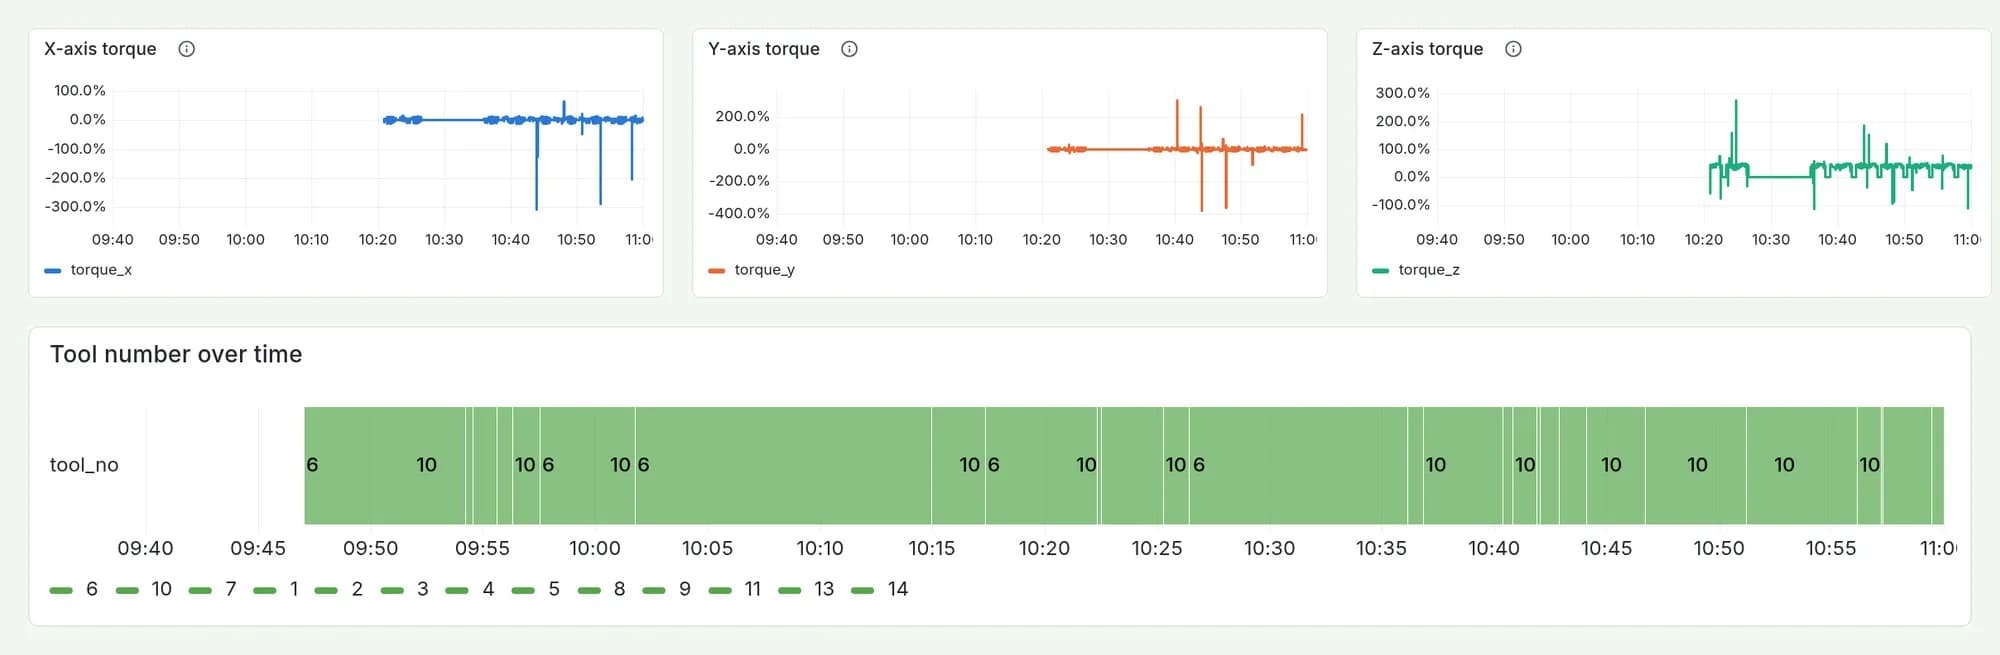
Der von ROBOMIND Systems entwickelte Kollektor kommuniziert direkt mit den CNC-Steuerungen und zeichnet bei Änderungen sowie per regelmäßigem Heartbeat den NC-Status, die Alarme (aufgelöst über die Codetabelle des Herstellers), das laufende Programm, Taktzeiten und Stückzähler, Achs- und Spindeldrehmoment, Leistung und Temperatur der Servos sowie Standzeit und Korrekturen der Werkzeuge auf. Die Daten gelangen in eine InfluxDB 3 Zeitreihendatenbank; die Grafana-Ansicht je Maschine folgt der Datenpunktliste des Kunden.
In der Zelle läuft ein industrieller Edge-PC mit separatem Maschinennetzwerk und eigener Web-Konfigurationsoberfläche. Die Daten der Universal-Robots-Arme in der Fertigungslinie protokollieren Industrie-PC-Gateways über die RTDE-Schnittstelle (Gelenkpositionen, TCP-Kräfte, Ströme, Temperaturen, Sicherheitsstatus), bei vollständiger Trennung von Roboter- und Unternehmensnetzwerk. An dieselbe Plattform lassen sich auch Daten von OPC UA, Siemens-S7- und Allen-Bradley-SPS sowie von SMC-Luftaufbereitungseinheiten anbinden.
Von Daten zu Entscheidungen
Ziel sind die Vermeidung ungeplanter Stillstände und die Messung der tatsächlichen Auslastung: Aus Alarm- und Lastdaten lässt sich die Instandhaltung vorausplanen, Taktzeitabweichungen werden sofort sichtbar. Das System kann sowohl in von Robot-Service gebaute Maschinen als auch in bestehende Maschinenparks integriert werden.
Technologie
- Direkte Kommunikation mit der CNC-Steuerung
- InfluxDB 3 Zeitreihendatenbank
- Grafana-Ansichten je Maschine
- Industrieller Edge-PC mit separatem Maschinennetzwerk
- Universal Robots RTDE-Protokollierung (Industrie-PC-Gateway)
- OPC UA, Siemens S7 und Allen-Bradley SPS
- MQTT-/MS-SQL-Ausgabe
- E-Mail-Alarm bei Datenausfall
So entsteht eine solche Maschine
Vom Konzept über den FAT bis zur Endabnahme erfolgt jeder Schritt im eigenen Haus.
Der gesamte ProzessPassende Referenzen
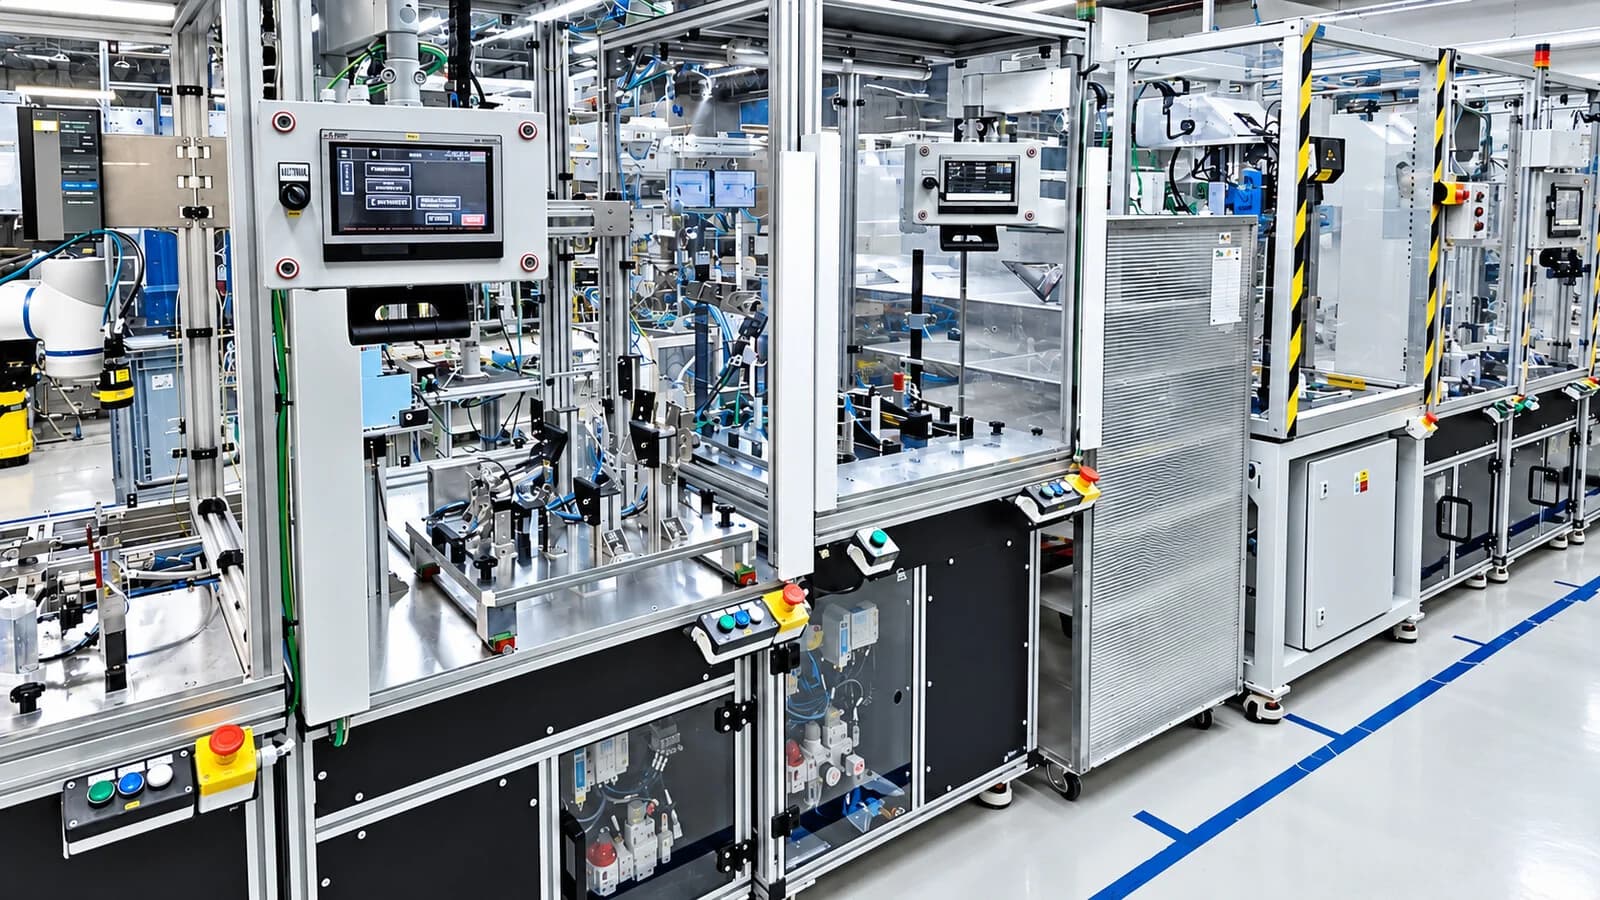 AutomobilindustrieKomplette Fertigungslinien für die AutomobilindustrieZwei komplette Fertigungslinien mit robotergestützter Montage und MES-Anbindung. Wir waren auch in die Produktentwicklung eingebunden; von der Bestellung bis zum Projektabschluss mit Probebetrieb und abschließender Übergabe vergingen 30 Wochen.Referenz ansehen
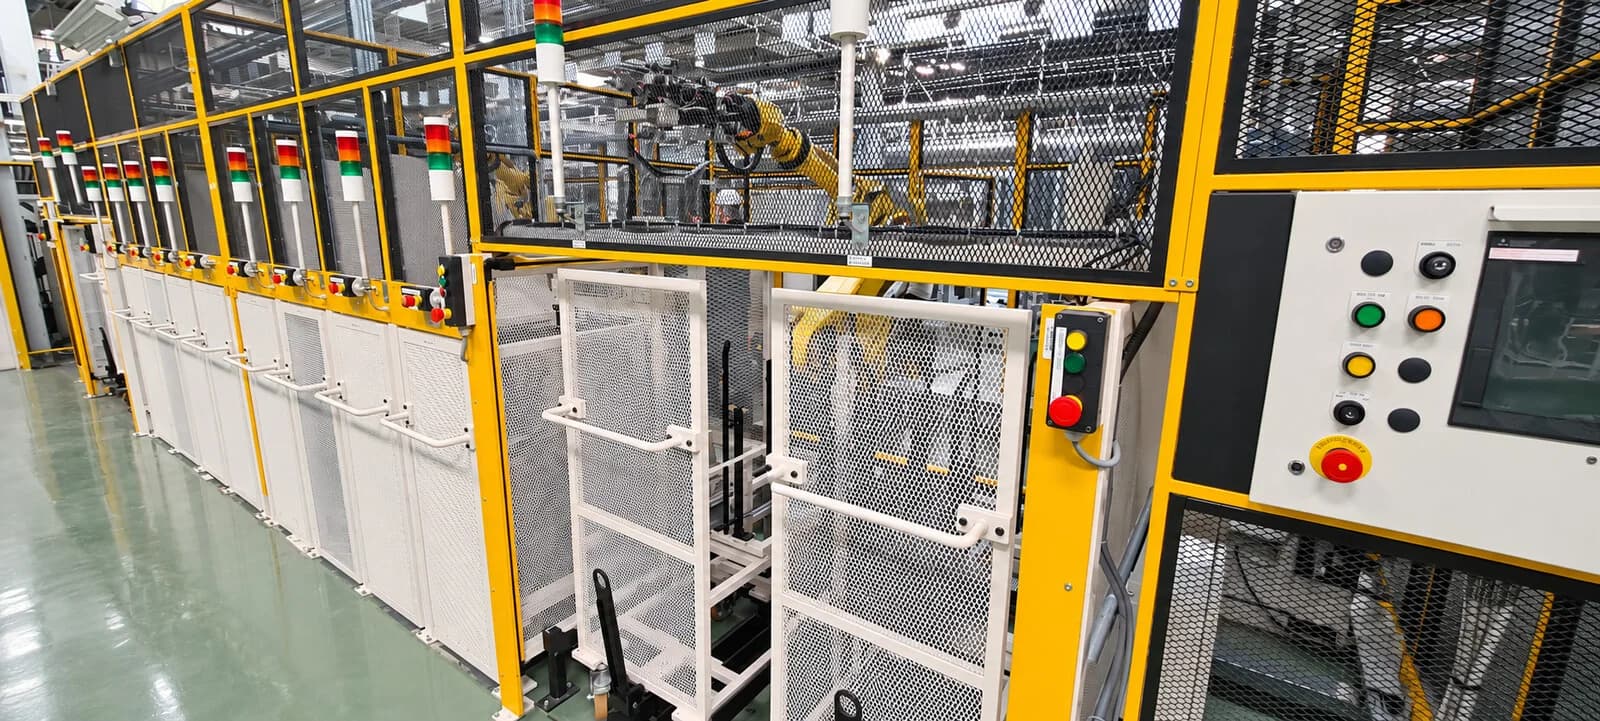 AutomobilindustrieAutomatisierte Schweiß-Fertigungslinie für ein AutomobilwerkFertigungslinie mit zwei FANUC-Robotern zum Widerstandsschweißen von Muttern, Schrauben und Gewindebolzen. Die Installation haben wir auf die zwei Wochen des Sommerstillstands abgestimmt.Referenz ansehen
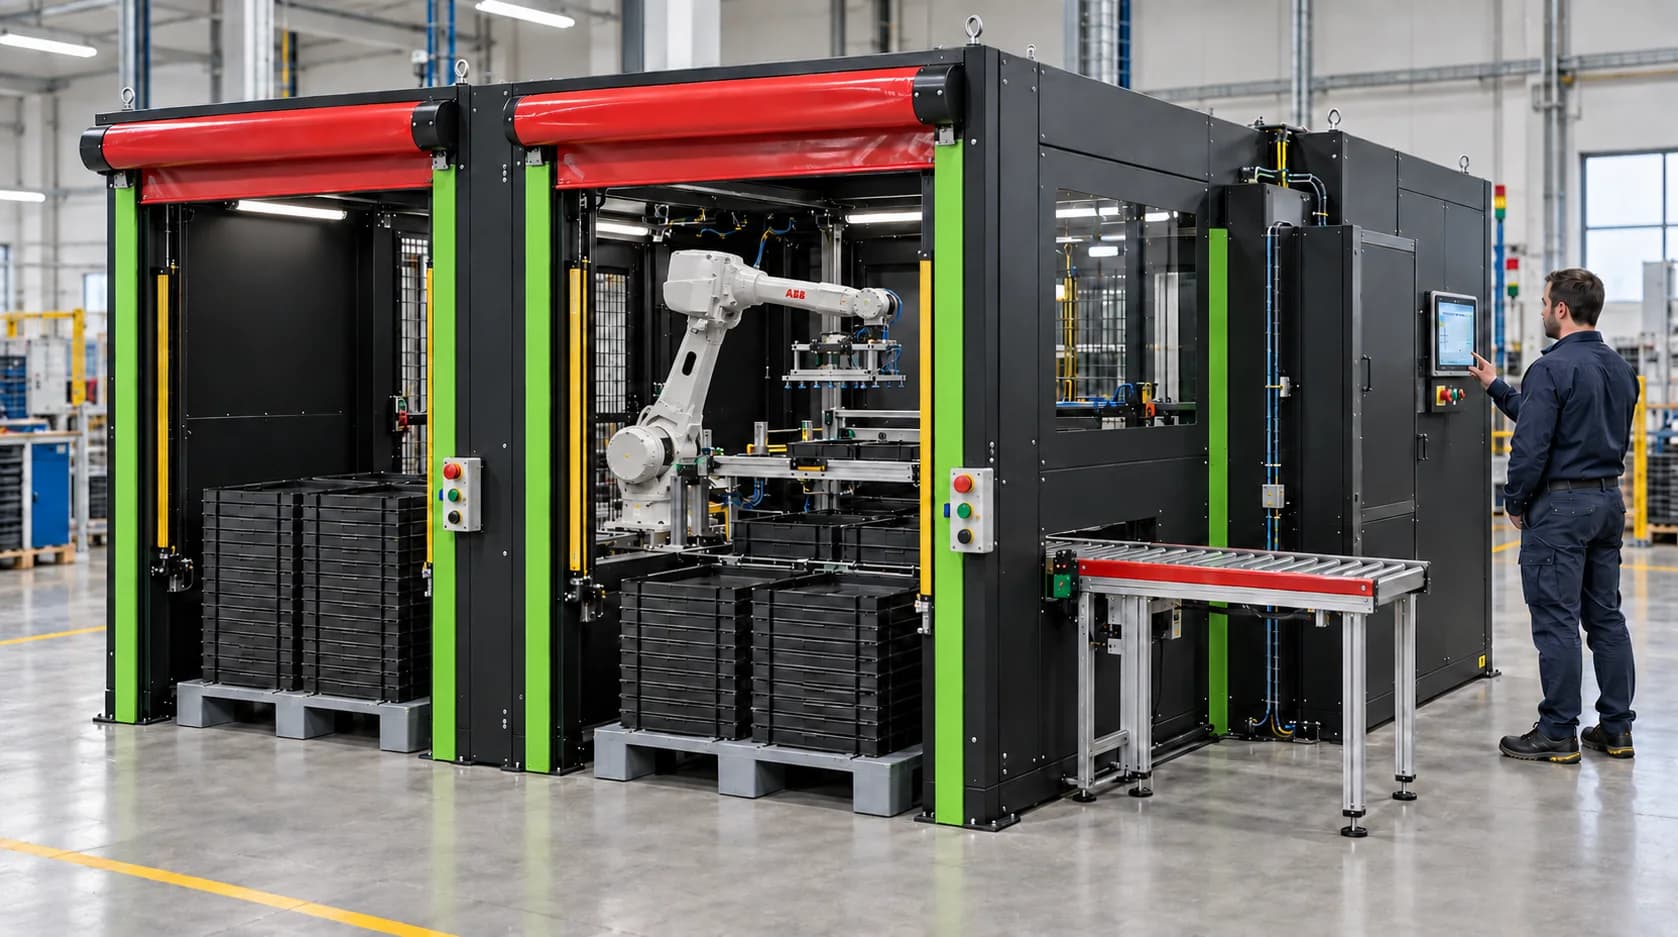 ElektronikfertigungRobotergestützte Verpackungszelle in ESD-AusführungZwei ABB-Roboter setzen Elektronikprodukte vom Werkstückträger-Transfersystem in Blister um. Die Zelle behandelt fehlerhafte Teile separat und ist für die Anbindung eines automatisierten Materialtransports vorbereitet.Referenz ansehen
Haben Sie eine ähnliche Aufgabe?
Senden Sie uns Ihr Lastenheft oder eine kurze Beschreibung der Aufgabe – unsere Ingenieure melden sich bei Ihnen.